激光焊飞溅过大怎么办?原因分析与处理方法
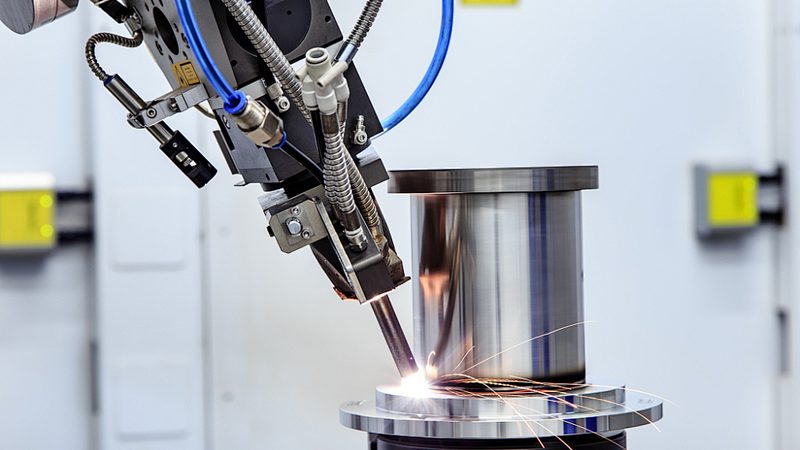
激光焊飞溅过大怎么办?原因分析与处理方法
一、飞溅原因分析
激光焊作为一种高效、精确的焊接方式,在制造业中广泛应用。然而,在实际操作过程中,有时会出现飞溅过大的现象,影响焊接质量和外观。以下是导致激光焊飞溅过大的几个主要原因:
1. 激光功率过高:激光功率过高会导致熔池过大,热量集中,使金属熔化速度加快,从而产生飞溅。
2. 焊接速度过快:焊接速度过快会使熔池冷却速度加快,金属凝固速度过快,导致飞溅。
3. 焊接气体流量过大:焊接气体流量过大,会导致保护气体对熔池的冷却作用增强,使熔池冷却速度加快,产生飞溅。
4. 焊接电流不稳定:焊接电流不稳定会导致熔池温度波动,使金属熔化速度不稳定,从而产生飞溅。
5. 焊接材料表面质量差:焊接材料表面存在油污、氧化层等杂质,会导致焊接过程中产生飞溅。
二、处理方法
针对以上原因,我们可以采取以下措施来减少激光焊飞溅:
1. 调整激光功率:根据焊接材料和厚度,适当降低激光功率,使熔池保持稳定。
2. 调整焊接速度:根据焊接材料和厚度,适当降低焊接速度,使熔池冷却速度适中。
3. 调整焊接气体流量:根据焊接材料和厚度,适当降低焊接气体流量,保证保护气体对熔池的冷却作用适中。
4. 确保焊接电流稳定:使用稳定的焊接电源,确保焊接电流稳定,使熔池温度保持稳定。
5. 提高焊接材料表面质量:对焊接材料进行表面处理,去除油污、氧化层等杂质,提高焊接质量。
6. 优化焊接工艺参数:根据焊接材料和厚度,优化焊接工艺参数,如激光功率、焊接速度、焊接气体流量等。
三、总结
激光焊飞溅过大是焊接过程中常见的问题,通过分析原因并采取相应的处理方法,可以有效减少飞溅,提高焊接质量。在实际操作中,应根据具体情况调整焊接工艺参数,以达到最佳的焊接效果。
本文由 涡阳县啊乐豪车租赁经营部 整理发布。