埋弧焊焊铸铁电流调多大
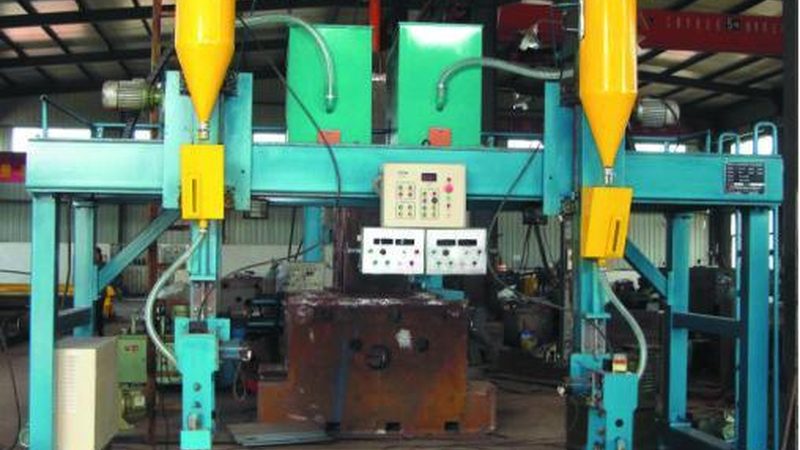
标题:埋弧焊焊铸铁电流如何调整?
一、铸铁焊接的特点与挑战
铸铁焊接在制造业中应用广泛,但由于铸铁材质的特殊性,焊接过程中存在一些挑战。铸铁焊接的主要特点是导热性差、热膨胀系数大、易产生裂纹等。因此,在焊接过程中,电流的调整至关重要。
二、埋弧焊焊铸铁电流调整原则
1. 电流不宜过大:过大的电流会导致铸铁焊接过程中热量集中,容易产生裂纹和气孔。
2. 电流不宜过小:电流过小会导致焊接速度过慢,焊缝成型不良,甚至无法完成焊接。
3. 电流与焊条直径匹配:通常情况下,电流与焊条直径成正比,直径越大,电流越大。
三、埋弧焊焊铸铁电流调整方法
1. 初期预热:在焊接前,对铸铁工件进行预热,以降低焊接过程中的温度梯度,减少裂纹产生的风险。
2. 电流选择:根据铸铁材质、厚度、焊条直径等因素,选择合适的电流。一般而言,焊接电流范围为60-120A。
3. 焊接速度控制:焊接速度应适中,过快会导致焊缝成型不良,过慢则容易产生裂纹。
4. 焊接顺序:先焊接铸铁工件的非关键部位,再逐步过渡到关键部位,以降低焊接过程中的应力集中。
四、埋弧焊焊铸铁电流调整注意事项
1. 焊接过程中,密切观察焊缝成型情况,及时调整电流和焊接速度。
2. 焊接完成后,对焊缝进行打磨和清理,去除焊接缺陷。
3. 定期检查焊接设备,确保设备性能稳定。
五、总结
埋弧焊焊铸铁电流的调整是保证焊接质量的关键。在实际操作中,应根据铸铁材质、厚度、焊条直径等因素,选择合适的电流,并注意焊接过程中的预热、焊接速度、焊接顺序等细节。通过合理的电流调整,可以有效提高铸铁焊接的质量和效率。
本文由 涡阳县啊乐豪车租赁经营部 整理发布。